

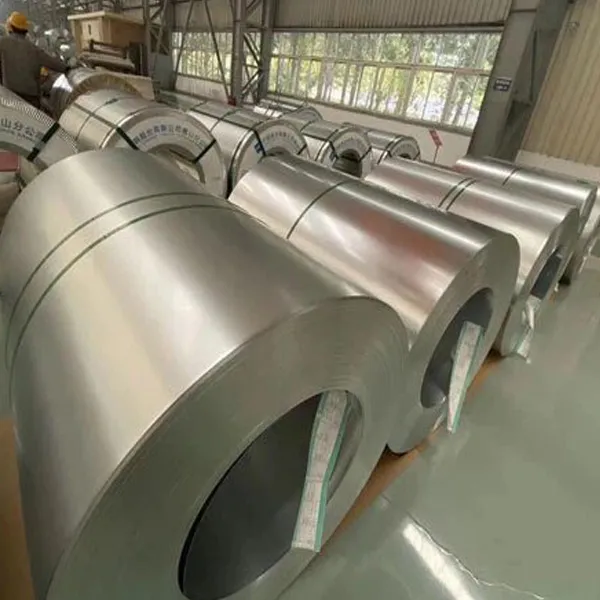
Оптимизирането на производствения процес на Zn Al Mg стомана е критично начинание за доставчик като мен. Zn Al Mg стомана, известна също като стомана с цинково алуминиево магнезиево покритиеСтомана с цинково алуминиево магнезиево покритие, предлага превъзходна устойчивост на корозия, повишена издръжливост и отлична формоспособност в сравнение с традиционните стоманени продукти. В този блог ще споделя някои ключови стратегии и съображения за оптимизиране на производствения процес на Zn Al Mg стомана.
Избор на суровини
Качеството на суровините е в основата на производството на висококачествена Zn Al Mg стомана. Когато избираме стоманени субстрати, трябва да обърнем голямо внимание на техния химичен състав, механични свойства и качество на повърхността. Стоманената основа трябва да има еднаква структура и ниско съдържание на примеси, за да се осигури добра адхезия на Zn Al Mg покритието.
За Zn Al Mg сплавта, използвана в покритието, прецизният контрол на състава на сплавта е от решаващо значение. Различните съотношения на цинк, алуминий и магнезий могат значително да повлияят на ефективността на покритието. Например, подходящо увеличаване на съдържанието на магнезий може да подобри устойчивостта на корозия на покритието, но твърде много магнезий може да доведе до проблеми като лоша адхезия на покритието. Следователно трябва да работим в тясно сътрудничество с надеждни доставчици на суровини, за да гарантираме постоянството и качеството на суровините.
Оптимизиране на процеса на нанасяне на покритие
Процесът на нанасяне на покритие е основната стъпка в производството на Zn Al Mg стомана. Има няколко налични метода за нанасяне на покритие, като например горещо потапяне и електропокритие. Покритието с горещо потапяне е най-често използваният метод поради високата му ефективност и доброто качество на покритието.
Параметри на горещо потапяне
При горещо нанасяне на покритие параметри като температурата на ваната от разтопена Zn Al Mg сплав, времето за потапяне и скоростта на изтегляне трябва да бъдат внимателно контролирани. Температурата на банята трябва да се поддържа в определен диапазон, за да се осигури подходяща течливост на сплавта и добро овлажняване на стоманения субстрат. Ако температурата е твърде ниска, сплавта може да не се разпространи равномерно върху основата, което води до неравномерна дебелина на покритието. От друга страна, ако температурата е твърде висока, това може да причини прекомерно окисление на сплавта и да увеличи консумацията на енергия.
Времето за потапяне също играе важна роля. По-дългото време на потапяне позволява повече сплав да се залепи към субстрата, но също така може да доведе до образуването на дебели интерметални слоеве, което може да намали гъвкавостта на покритието. Скоростта на изтегляне трябва да се регулира според изискванията за дебелина на покритието. По-бавната скорост на изтегляне обикновено води до по-дебело покритие, докато по-високата скорост може да доведе до по-тънко покритие.
Предварителна обработка на повърхността
Преди процеса на нанасяне на покритие стоманеният субстрат трябва да бъде подложен на цялостна предварителна обработка на повърхността. Това включва обезмасляване, ецване и изплакване. Обезмасляването премахва маслото и мръсотията от повърхността на стоманата, осигурявайки добра адхезия на покритието. Декапирането се използва за отстраняване на ръжда и котлен камък, създавайки чиста и активна повърхност за покритието. Изплакването е необходимо за отстраняване на всички остатъчни химикали от предишните стъпки.
Контрол на дебелината на покритието
Прецизният контрол на дебелината на покритието е от съществено значение за постигане на изискванията за ефективност на Zn Al Mg стомана. Методи за безразрушителен тест, като тестване с вихрови токове и рентгенов флуоресцентен анализ, могат да се използват за измерване на дебелината на покритието по време на производствения процес. Чрез непрекъснато наблюдение на дебелината на покритието, ние можем да направим навременни корекции на параметрите на покритието, за да осигурим еднородност.
Контрол на качеството
Контролът на качеството е неразделна част от оптимизирането на производствения процес на Zn Al Mg стомана. Трябва да създадем цялостна система за контрол на качеството, която да обхваща всеки етап от производството, от проверката на суровините до тестването на крайния продукт.
Инспекция в процеса
По време на производствения процес трябва редовно да се извършва инспекция в процеса. Това включва визуална проверка на повърхността на покритието за дефекти като дупки, мехури и неравности. Можем също така да използваме техники за микроскопия, за да изследваме микроструктурата на покритието и стоманения субстрат, за да осигурим правилно свързване и еднаква структура.
Крайно тестване на продукта
След завършване на производството трябва да се проведат серия от тестове на крайните продукти. Изпитването на устойчивост на корозия е един от най-важните тестове. Тестовете със солен спрей могат да се използват за симулиране на дългосрочно излагане на корозивна среда и оценка на устойчивостта на корозия на стоманата Zn Al Mg. Тестовете за механични свойства, като тестове за опън и тестове за огъване, също са необходими, за да се гарантира, че стоманата отговаря на необходимите стандарти за якост и формоспособност.
Енергийна ефективност и опазване на околната среда
В съвременния контекст енергийната ефективност и опазването на околната среда са от голямо значение в производствения процес. За да оптимизираме производството на Zn Al Mg стомана, трябва да се съсредоточим върху намаляване на потреблението на енергия и минимизиране на въздействието върху околната среда.
Енергоспестяващи мерки
В процеса на нанасяне на покритие с горещо потапяне могат да бъдат приложени мерки за пестене на енергия. Например, използването на усъвършенствани системи за нагряване може да подобри ефективността на нагряване на ваната от сплав. Рециклирането на отпадъчна топлина от производствения процес може също да се използва за предварително нагряване на стоманения субстрат или други материали, намалявайки общото потребление на енергия.
Опазване на околната среда
Трябва да обърнем внимание на опазването на околната среда в производствения процес. Отпадъците, генерирани по време на производството, като отпадъчна течност от ецване и шлака за покритие, трябва да бъдат правилно третирани, за да отговарят на екологичните стандарти. Рециклирането и повторното използване на тези отпадъчни материали може не само да намали замърсяването на околната среда, но и да спести ресурси.
Непрекъснато подобрение
Производственият процес на Zn Al Mg стомана е динамичен процес, който изисква непрекъснато подобрение. Трябва редовно да събираме и анализираме данни за производството, за да идентифицираме области за подобрение. Като си сътрудничим с изследователски институции и експерти от индустрията, можем да сме в крак с най-новите технологии и най-добри практики в областта.
Можем също да насърчаваме обратната връзка от нашите клиенти. Разбирането на техните нужди и изисквания може да ни помогне допълнително да оптимизираме производствения процес и да подобрим качеството на нашите продукти.
Заключение
Оптимизирането на производствения процес на Zn Al Mg стомана е сложна, но възнаграждаваща задача. Като се фокусираме върху избора на суровини, оптимизирането на процеса на нанасяне на покритие, контрола на качеството, енергийната ефективност и непрекъснатото подобряване, ние можем да произвеждаме висококачествена Zn Al Mg стомана, която отговаря на разнообразните нужди на нашите клиенти.
Ако се интересувате от нашите Zn Al Mg стоманени продукти или искате да обсъдите потенциални възможности за доставка, моля не се колебайте да се свържете с нас. Очакваме с нетърпение да установим дългосрочно и взаимноизгодно сътрудничество с вас.
Референции
- Смит, Дж. (2020). Напредък в технологията на стомана с покритие от Zn Al Mg. Journal of Metallurgy, 25 (3), 123 - 135.
- Джонсън, А. (2019). Контрол на качеството при производството на стоманени покрития. Преглед на стоманодобивната индустрия, 18 (2), 45 - 56.
- Браун, C. (2021). Енергийно ефективно производство на стомана с покритие. Вестник за околната среда и енергията, 30 (4), 210 - 221.