

Ей там! Като доставчик на Deep Drawing Steels, напоследък получавам много въпроси относно изискванията за инструменти, когато работя с тези стомани. И така, мислех, че ще споделя някои прозрения въз основа на моя опит в индустрията.
Първо, нека поговорим за това какво е дълбоко рисуване. Дълбокото чертеж е производствен процес, при който плосък лист метал се трансформира в три -размерена форма, като чаша или кутия. Стоманите с дълбока рисунка са специално проектирани да бъдат силно формиращи, което ги прави идеални за този процес. Но за да получите най -добри резултати, правилният инструмент е от решаващо значение.
Материал от инструментариума
Материалът на инструмента е един от най -важните фактори. За стомани с дълбока рисунка инструментариумите, направени от висококачествени стомани с инструменти, често са топ избор. Стоели от инструменти като D2, A2 и H13 са популярни, защото предлагат добър баланс на твърдост, здравина и устойчивост на износване.
Твърдостта е от съществено значение, защото помага на инструмента да издържа на високото налягане и сили, участващи в процеса на дълбока рисунка. Ако инструментът не е достатъчно твърд, той може да се износва бързо, което води до лошо качество на части и чести подмяна на инструменти. От друга страна, издръжливостта е важна, за да се предотврати напукване на инструмента под стрес.
Например, D2 Tool Steel има висока твърдост и добра устойчивост на износване, което я прави подходящ за дългосрочно производство, където инструментът ще бъде в контакт с стоманата с дълбока рисунка многократно. A2 Tool Steel е известна с по -добрата си здравина в сравнение с D2, така че може да е по -добър вариант, когато има риск от натоварване на удари по време на процеса на рисуване. H13 често се използва в горещи работещи приложения, но може да бъде и чудесен избор за дълбоко рисуване, когато процесът генерира значително количество топлина.
Повърхностно покритие на инструментариума
Повърхностният завършек на инструментариума играе огромна роля в процеса на дълбоко рисуване. Гладкото повърхностно покритие на инструмента спомага за намаляване на триенето между инструмента и стоманата за дълбоко рисуване. По -малкото триене означава по -малко износване на инструмента и по -добро повърхностно покритие на изтеглената част.
Грубната повърхност на инструмента може да причини драскотини върху стоманения лист, което може да повлияе на външния вид и функционалността на крайния продукт. Той може също да увеличи силата, необходима за изготвяне на частта, което може да доведе до проблеми като набръчкване или разкъсване.
За да се постигне добро покритие на повърхността, инструментът често е смлян и полиран. Понякога се използват допълнителни лечения като азот или хромиране. Азотирането създава твърд, устойчив на износване повърхностен слой върху инструмента, докато хромирането на покритие не само осигурява гладка повърхност, но също така предлага устойчивост на корозия.
Дизайн на инструмента
Дизайнът на инструмента е друг ключов аспект. Формата и размерите на инструмента трябва да бъдат внимателно обмислени, за да се гарантира правилното формиране на стоманата за дълбоко рисуване. Например, радиусът на ъглите на инструмента е много важен. Острият ъгъл може да причини прекомерна концентрация на напрежение върху стоманения лист, което води до напукване. По -голям радиус на ъгъла разпределя напрежението по -равномерно, намалявайки риска от дефекти.
Просветът между удара и матрицата също е от решаващо значение. Ако клирънсът е твърде малък, стоманеният лист може да се прищипва, което води до високи сили за рисуване и възможно разкъсване. Ако клирънсът е твърде голям, частта може да се набръчка по време на процеса на рисуване.
Необходимо е и правилното вентилация в дизайна на инструмента. По време на процеса на дълбоко рисуване въздухът може да се качи между инструмента и стоманения лист. Ако този въздух не се обезвреди правилно, това може да причини проблеми като неравномерно образуване или въздушни джобове в изтеглената част.
Смазване
Смазването е важен фактор, когато става въпрос за дълбоки стомани. Използването на дясната смазка може значително да намали триенето между инструмента и стоманата, което от своя страна подобрява формирането на стоманата и удължава живота на инструмента.
Налични са различни видове смазочни материали, като маслена основа, водна основа и сухи смазочни материали. Маслото - Лубриката на базата на базата предлага добри свойства на смазване и може да предпази инструмента от корозия. Субриите на базата на вода са по -екологични и по -лесни за почистване. Сухи смазочни материали, като графит или молибден дисулфид, могат да се използват в приложения, при които мокра смазка не е подходяща, като например при процеси на рисуване с висока скорост.
Топлинна обработка
Топлинната обработка на инструментален инструмент често е необходима за постигане на желаните свойства. Както споменах по -рано, стоманите от инструменти трябва да бъдат топлина - третирани, за да достигнат правилния баланс на твърдост и здравина. Процесът на обработка на топлината обикновено включва нагряване на инструмента до определена температура, задържайки го там за определен период и след това го охлажда с контролирана скорост.
Например, гасенето и закаляването са често срещани топлинни процеси за стомани от инструменти. Угасването включва бързо охлаждане на отопляемия инструмент, което увеличава неговата твърдост. Угасването обаче може също да направи инструмента крехко. След това се извършва темпериране, за да се намали бритота и да се подобри здравината на инструмента.
Цинкова алуминиево магнезиево покритие от стомана
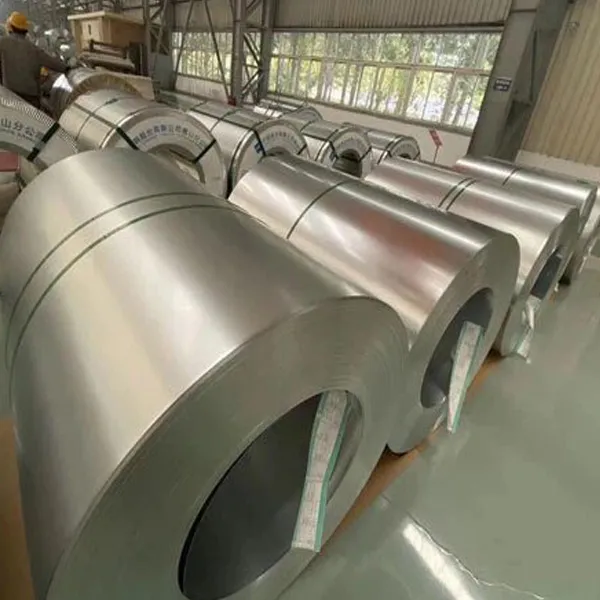
Когато става въпрос за дълбоки стомани за рисуване,Цинкова алуминиево магнезиево покритие от стоманае интересен вариант. Този тип покрита стомана предлага отлична устойчивост на корозия, което може да бъде полезно в приложенията, където крайният продукт ще бъде изложен на сурови среди.
Покритието върху стомана с магнезиево покритие с цинков алуминий също може да повлияе на изискванията за инструменти. Покритието може да е по -абразивно, отколкото от непокрита стомана, така че инструментариумът трябва да има по -добра устойчивост на износване. Също така трябва да се вземе предвид адхезията на покритието по време на процеса на дълбоко рисуване. Инструментът трябва да бъде проектиран по начин, който не повреди покритието, като същевременно постига желаната форма.
Разходи - Ефективност
Разбира се, ефективността на разходите - винаги е съображение във всеки производствен процес. Когато избирате инструмента за дълбоко рисуване на стомани, трябва да балансирате първоначалната цена на инструмента с неговия живот и производителност. По -скъпият инструмент, изработен от висококачествени материали, може да има по -дълъг живот и да изисква по -малко поддръжка, което може да спести пари в дългосрочен план.
От друга страна, за кратко изпълнение на производството или прототипирането, можете да изберете по -малко скъпа опция за инструменти, която все още отговаря на основните изисквания.
Заключение
В заключение, изискванията за инструменти, когато стоманите с дълбоки чертежи са доста сложни. От материала и повърхностното покритие на инструмента до нейния дизайн, смазване и обработка на топлината, всеки аспект играе решаваща роля за постигане на висококачествени изтеглени части.
Ако сте на пазара за дълбоко рисуване на стомани или имате въпроси относно изискванията за инструменти за вашето конкретно приложение, ще се радвам да разговарям с вас. Независимо дали сте малък производител на мащаби или с голям мащаб за производство на мащаби, мога да ви предоставя правилните стомани за дълбоко рисуване и да предложа насоки за най -добрите решения за инструменти. Обърнете се към мен, за да започна дискусия за вашите нужди от обществени поръчки и нека работим заедно, за да постигнете най -добри резултати за вашите проекти.
ЛИТЕРАТУРА
- „Наръчник за създаване на инструменти и матрици“ от Джордж Шнайдер
- "Метално формиране: Механика и металургия" от Дитер К. Хосфорд и Ференк Барлат