

Здравейте! Аз съм доставчик на стомана TWIP (Twinning-Induced Plasticity) и днес искам да поговоря с вас относно методите на заваряване, които са подходящи за стомана TWIP.
Първо, нека бързо разберем какво е TWIP стомана. Стоманата TWIP е вид усъвършенствана стомана с висока якост, която има отлична пластичност и висока скорост на втвърдяване при деформация поради механизма на двойничене по време на деформация. Това го прави чудесен избор за много приложения, особено в автомобилната индустрия, където леките и здрави материали са много търсени.
Газова електродъгова заварка (GMAW)
Един от методите за заваряване, който работи добре за стомана TWIP, е заваряване с газова метална дъга или накратко GMAW. Този метод използва непрекъснат електрод от твърда тел, който се подава през заваръчен пистолет. За защита на заваръчната вана от атмосферно замърсяване се използва външен защитен газ.
Предимството на GMAW за TWIP стомана е високата скорост на отлагане. Това означава, че можем да заваряваме относително големи площи за кратко време, което е чудесно за сценарии за масово производство. Също така, това е полуавтоматизиран процес, така че е относително лесно да се контролират параметрите на заваряване.
Има обаче някои предизвикателства. TWIP стоманата е склонна към горещо напукване по време на заваряване. Когато използваме GMAW, високото подаване на топлина може да причини образуването на големи зърна в заваръчния метал и зоната, засегната от топлина (HAZ). Тези големи зърна могат да намалят механичните свойства на заварената връзка. За да преодолеем това, трябва внимателно да изберем защитния газ. Често се използва смес от аргон и въглероден диоксид. Аргонът помага за намаляване на повърхностното напрежение на заваръчната вана, докато въглеродният диоксид може да подобри течливостта на разтопения метал.
Газова волфрамова дъгова заварка (GTAW)
Газова волфрамова дъгова заварка или GTAW е друга опция. В GTAW се използва неконсумативен волфрамов електрод за създаване на дъгата и може да се добави отделен метал за добавка, ако е необходимо. За защита на зоната на заваряване се използва защитен газ, обикновено аргон.
Големият плюс на GTAW за стомана TWIP е прецизният контрол на вложената топлина. Тъй като можем да контролираме дължината на дъгата и тока много точно, можем да минимизираме размера на HAZ. Това е от решаващо значение за стоманата TWIP, тъй като по-малката HAZ означава по-малко влошаване на механичните свойства.
Но GTAW също има своите недостатъци. Това е относително бавен процес в сравнение с GMAW. Степента на отлагане е по-ниска, което означава, че отнема повече време за завършване на заваръчния шев. Така че е по-подходящ за приложения, където се изискват висококачествени, прецизни заварки, като например при производството на компоненти в малък мащаб или за ремонтни работи.
Заваряване с лазерен лъч (LBW)
Лазерното заваряване е модерен и много ефективен метод за заваряване на TWIP стомана. При LBW високоенергиен лазерен лъч се фокусира върху съединението, за да разтопи метала.
Основното предимство на LBW е неговата изключително висока енергийна плътност. Това води до много тесен HAZ и малка ширина на заваръчния шев. За стоманата TWIP това е огромно предимство, тъй като помага да се запазят оригиналните механични свойства на стоманата. Освен това LBW може лесно да се автоматизира, което е чудесно за широкомащабно производство.
Оборудването за LBW обаче е доста скъпо. А процесът изисква много прецизно подравняване на лазерния лъч и фугата. Всяко разминаване може да доведе до лошо качество на заваръчния шев. Освен това стоманата TWIP има висока отразяваща способност за лазери, което може да намали абсорбцията на лазерната енергия. Може да са необходими специални повърхностни обработки или използването на специфични дължини на лазерните вълни за подобряване на абсорбцията.
Точково съпротивително заваряване (RSW)
Точковото съпротивително заваряване се използва често в автомобилната индустрия и може да се приложи и към стомана TWIP. При RSW два електрода се използват за прилагане на натиск и преминаване на електрически ток през припокриващите се листове стомана. Съпротивлението на токовия поток генерира топлина, която разтапя метала в контактните точки, създавайки точкова заварка.
RSW е бърз и ефективен метод. Той може да създаде множество точкови заварки за кратко време, което е идеално за съединяване на големи листове от TWIP стомана, като например при сглобяването на каросерии на автомобили.
Но има някои проблеми. Подобно на други методи за заваряване, RSW може да причини горещи пукнатини в TWIP стомана. Силният ток и краткотрайният характер на процеса може да доведе до бързо нагряване и охлаждане, което може да предизвика високи остатъчни напрежения в заваръчния шев. Тези остатъчни напрежения могат да намалят живота на заварената връзка при умора. За да се реши това, трябва да се избере подходящ дизайн на електрода и параметри на заваряване.
Съображения за заваряване на TWIP стомана
Когато избираме метод за заваряване на TWIP стомана, трябва да вземем предвид и други фактори. Например дебелината на стоманените листове има значение. По-дебелите листове може да изискват метод на заваряване с по-високо подаване на топлина и скорост на отлагане, като GMAW или RSW. По-тънките листове, от друга страна, може да са по-подходящи за GTAW или LBW, за да се избегне прекомерна топлина и изкривяване.
Приложението на заварения компонент също е важно. Ако компонентът ще бъде подложен на голямо напрежение или натоварване от умора, трябва да изберем метод на заваряване, който може да произведе висококачествена заварка без дефекти. Например, LBW може да бъде по-добър избор в такива случаи.
Друг аспект е цената. Както бе споменато по-рано, оборудването LBW е скъпо, докато GMAW и RSW са относително по-рентабилни за масово производство.
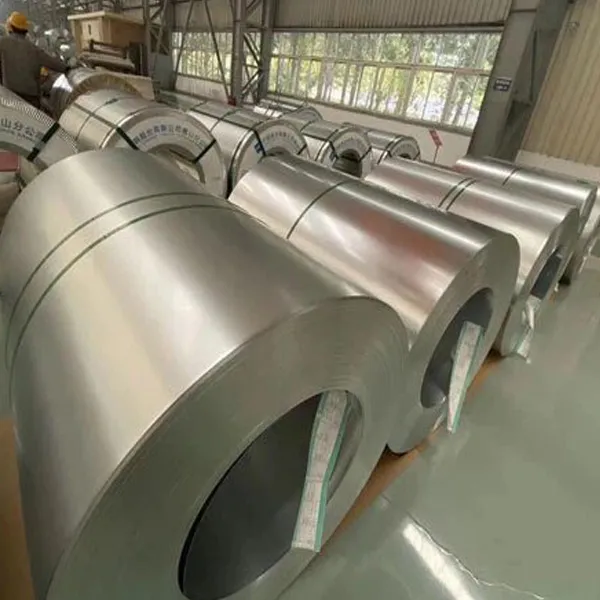
Стомана с цинково алуминиево магнезиево покритие
Ако се интересувате и от други видове стомана, може да искате да проверитеСтомана с цинково алуминиево магнезиево покритие. Този тип стомана има отлична устойчивост на корозия, което може да бъде чудесен вариант за приложения в тежки среди.
Заключение
В заключение, има няколко метода за заваряване, подходящи за TWIP стомана, всеки със своите предимства и недостатъци. Заваряването с газова метална дъга е бързо и подходящо за масово производство, но може да има проблеми с горещо напукване. Заваряването с газова волфрамова дъга предлага прецизен контрол, но е бавен. Заваряването с лазерен лъч осигурява висококачествени заварки с тесен HAZ, но е скъпо. Точковото съпротивително заваряване е ефективно за съединяване на големи листове, но може да причини остатъчни напрежения.
Ако сте на пазара за TWIP стомана или имате въпроси относно методите на заваряване, не се колебайте да се свържете с мен. Можем да обсъдим подробно вашите специфични изисквания и да намерим най-доброто решение за вас. Независимо дали имате нужда от висококачествени заварки за автомобилни компоненти или други приложения, аз съм тук, за да помогна. Нека започнем разговор и да видим как можем да работим заедно, за да отговорим на вашите нужди.
Референции
- „Заваряване на съвременни високоякостни стомани” от различни автори
- „Материалознание и инженерство: Въведение“ от Уилям Д. Калистър младши и Дейвид Г. Ретуиш